
Phương pháp sản xuất dây chuyền là hình thức tổ chức sản xuất tiên tiến, trong đó nguyên liệu được di chuyển tuần tự qua các công đoạn được phân chia rõ ràng để tạo ra thành phẩm một cách hiệu quả. Đây là câu trả lời trực tiếp cho câu hỏi “phương pháp sản xuất dây chuyền là gì” mà nhiều người đang tìm kiếm trong lĩnh vực quản trị sản xuất.
Bài viết dưới đây sẽ đi sâu làm rõ khái niệm, bản chất và quy trình vận hành cơ bản của một dây chuyền sản xuất. Bên cạnh đó, chúng ta cũng sẽ phân tích vai trò kinh tế của phương pháp này đối với doanh nghiệp và người lao động, từ đó thấy được giá trị cốt lõi của nó.
Tiếp theo, nội dung sẽ mở rộng sang các loại dây chuyền sản xuất phổ biến hiện nay, bao gồm cách phân loại theo mức độ tự động hóa, tính chất vận hành và đặc thù ngành hàng. Từ đó, bạn đọc sẽ có cái nhìn tổng quát để đánh giá tính ứng dụng linh hoạt của mô hình này trong thực tế công nghiệp.
Phương pháp sản xuất dây chuyền là gì?
Phương pháp sản xuất dây chuyền là cách thức tổ chức sản xuất chia nhỏ quy trình thành các công đoạn nối tiếp nhau, giúp nguyên liệu di chuyển liên tục để biến đổi thành thành phẩm. Bản chất của nó là sự phân công lao động chuyên sâu kết hợp với dòng chảy vật tư không ngừng nghỉ.
Để hiểu rõ hơn về giá trị và cơ chế hoạt động của mô hình này, chúng ta sẽ đi sâu vào các khía cạnh cụ thể từ định nghĩa, quy trình vận hành cho đến vai trò thực tiễn của nó trong nền sản xuất hiện đại ngày nay.
Khái niệm và bản chất của sản xuất theo dây chuyền
Sản xuất theo dây chuyền là tập hợp các hoạt động tuần tự được chia nhỏ cho từng vị trí làm việc, nhằm hoàn thiện dần sản phẩm qua từng bước xử lý nhất định. Đây là sự hiện thực hóa của tư duy tổ chức sản xuất công nghiệp dựa trên nguyên lý chuyên môn hóa.
Về bản chất, phương thức sản xuất này tách biệt hoàn toàn với các hình thức thủ công truyền thống ở chỗ nó tối ưu hóa sự lặp lại và chuẩn hóa. Trong một xưởng thủ công cổ điển, một người thợ lành nghề có thể thực hiện toàn bộ quy trình chế tạo một sản phẩm từ khâu đầu đến khâu cuối. Tuy nhiên, cách làm này tốn nhiều thời gian đào tạo và dễ phát sinh sai sót do phạm vi công việc quá rộng. Ngược lại, dây chuyền sản xuất sẽ “bẻ gãy” quy trình đó thành hàng chục, thậm chí hàng trăm nhiệm vụ cực nhỏ. Mỗi vị trí làm việc (workstation) chỉ đảm nhiệm một hoặc một vài thao tác lặp đi lặp lại. Sự lặp lại này giúp công nhân hay máy móc tại vị trí đó đạt đến mức độ thành thạo cực cao, giảm thiểu sai số và rút ngắn thời gian xử lý cho từng đơn vị sản phẩm.
Mối quan hệ giữa phương thức sản xuất và dây chuyền sản xuất là mối quan hệ biện chứng giữa tư duy quản trị và hình hài vật lý của nó. Phương thức sản xuất là triết lý về sự phân công lao động, là bản thiết kế logic của quy trình; trong khi dây chuyền sản xuất là hệ thống thiết bị, băng chuyền, robot và con người được bố trí không gian để hiện thực hóa triết lý đó. Nói cách khác, dây chuyền là công cụ hữu hình để vận hành phương thức sản xuất đã được hoạch định. Nếu không có dây chuyền vật lý, phương thức sản xuất chỉ dừng ở mức lý thuyết; và nếu không có phương thức sản xuất làm “bộ não”, dây chuyền vật lý chỉ là những cỗ máy rời rạc không tạo ra giá trị.
Khái niệm này cũng nhấn mạnh tính hệ thống và tính tích lũy. Một sản phẩm hoàn chỉnh không xuất hiện ngay lập tức mà được “hoàn thiện dần” (gradually completed). Lấy ví dụ trong sản xuất lắp ráp thiết bị điện tử: một bo mạch đi vào dây chuyền ở dạng trống không linh kiện, nó đi qua các trạm gắn chip, trạm hàn sóng, trạm kiểm tra điện trở, cho đến khi trở thành một bản mạch hoàn chỉnh có chức năng xử lý thông tin. Sự tuần tự này đảm bảo rằng bất kỳ sản phẩm nào đi ra cuối dây chuyền cũng trải qua đúng các bước kiểm soát chất lượng giống hệt nhau, tạo nên tính đồng nhất (uniformity) cao độ mà các phương pháp khác khó đạt được.
Quy trình vận hành cơ bản của một dây chuyền sản xuất
Để vận hành một dây chuyền sản xuất, bạn cần thực hiện các bước cốt lõi gồm: tiếp nhận nguyên liệu đầu vào, di chuyển qua các công đoạn xử lý tuần tự, kiểm tra chất lượng và đóng gói thành phẩm ở cuối quy trình. Sự liên tục là nguyên tắc vàng của quy trình này.
Quy trình bắt đầu bằng khâu tiếp nhận và chuẩn bị nguyên liệu đầu vào. Nguyên liệu này có thể là bán thành phẩm hoặc vật liệu thô được đưa lên điểm khởi đầu của dây chuyền, thường thông qua hệ thống băng tải hoặc thiết bị nâng hạ tự động. Từ đây, sản phẩm bắt đầu hành trình di chuyển của mình dọc theo luồng quy trình đã định sẵn.
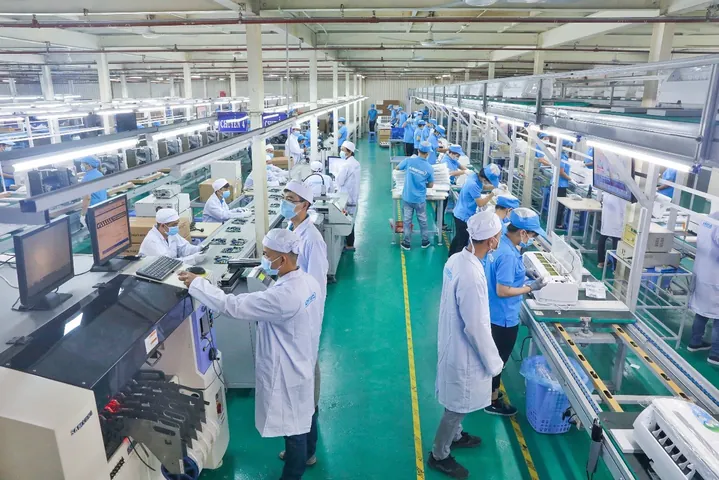
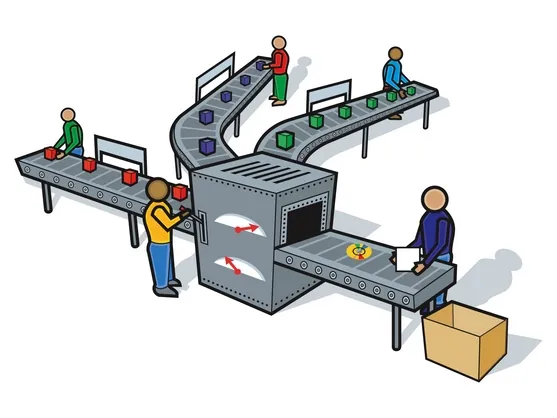
Tiếp theo, nguyên liệu đi qua từng công đoạn (station) được thiết kế sẵn. Tại mỗi công đoạn, thiết bị hoặc nhân sự sẽ thực hiện một phần việc cụ thể như cắt, gọt, lắp ráp, hàn, hoặc phun sơn. Sự liên tục trong quy trình là yếu tố sống còn; nếu một trạm làm việc chậm lại hoặc gặp sự cố, toàn bộ dây chuyền phía sau có thể bị ách tắc do hàng tồn (buffer) bị lấp đầy. Do đó, tốc độ di chuyển và nhịp độ làm việc (takt time) thường được đồng bộ hóa chặt chẽ thông qua tốc độ băng chuyền hoặc tín hiệu điều khiển trung tâm. Mọi người trên dây chuyền phải làm việc theo một “nhịp điệu” chung để đảm bảo không ai bị quá tải hay bị “đói” việc.
Có thể bạn quan tâm: Hướng Dẫn Chọn Mặt Dây Chuyền Hợp Mệnh Mộc Thu Hút Tài Lộc Theo Phong Thủy
Bố cục thiết bị và nhân sự trong quy trình này được sắp xếp theo nguyên tắc tối ưu hóa không gian và quan sát. Thiết bị được đặt cố định, sản phẩm di chuyển còn con người đứng yên tại vị trí của mình. Các nhà máy thường bố trí dây chuyền theo đường thẳng (straight line) để đơn giản hóa logistics, hoặc hình chữ U (U-shaped cell) để tăng cường sự tương tác và hỗ trợ giữa các công nhân khi cần thiết. Điều này hoàn toàn trái ngược với mô hình xưởng thủ công nơi thợ phải tự mang vật liệu đi đến các máy khác nhau đặt rải rác.
Cuối cùng, khi đi qua tất cả các trạm xử lý, sản phẩm đạt đến trạng thái hoàn chỉnh và được chuyển sang khu vực kiểm tra chất lượng cuối cùng (Final QC). Sau khi đạt chuẩn, sản phẩm được đóng gói và xuất kho. Sự vận hành cơ bản này đòi hỏi tính kỷ luật cao và sự phối hợp nhịp nhàng giữa các bộ phận để duy trì trạng thái liên tục, không đứt gãy của dòng vật tư, bởi bất kỳ sự dừng nghỉ không kế hoạch nào cũng gây thiệt hại lớn về chi phí cơ hội.
Vai trò và ý nghĩa của phương pháp sản xuất dây chuyền
Phương pháp sản xuất dây chuyền đóng vai trò then chốt trong việc tăng năng suất lao động, giảm chi phí đơn vị sản phẩm và đảm bảo độ đồng đều của hàng hóa khi sản xuất trên quy mô lớn. Ý nghĩa của nó xoay quanh việc tối ưu hóa lợi ích kinh tế cho cả chuỗi cung ứng.
Xét về góc độ kinh tế vĩ mô và vi mô của doanh nghiệp, vai trò lớn nhất của phương pháp này là tạo ra hiệu suất quy mô (economies of scale). Khi công việc được chia nhỏ và lặp lại, thời gian chuyển đổi giữa các thao tác (setup time) giảm về gần mức tối thiểu. Máy móc và con người không phải mất thời gian di chuyển hay thay đổi tư thế làm việc nhiều, từ đó số lượng sản phẩm làm ra trong một giờ công lao động tăng vọt so với sản xuất thủ công. Năng suất lao động tăng đồng nghĩa với việc doanh nghiệp có thể đáp ứng nhu cầu thị trường tăng trưởng mà không cần tuyển dụng quá nhiều nhân sự mới.
Bên cạnh đó, phương pháp này giúp giảm chi phí sản xuất một cách triệt để. Chi phí đầu tư ban đầu cho dây chuyền có thể lớn, nhưng khi sản lượng tăng lên, chi phí khấu hao tính trên mỗi sản phẩm sẽ giảm mạnh. Đồng thời, việc tiêu chuẩn hóa các bước giúp giảm lãng phí nguyên vật liệu (waste reduction), tối ưu hóa tỷ lệ đầu ra (yield rate). Các chi phí quản lý chung (overhead) như tiền thuê nhà xưởng, điện nước cũng được phân bổ đều đặn lên hàng triệu sản phẩm, khiến giá thành cạnh tranh hơn.
Đối với doanh nghiệp, ý nghĩa kinh tế nằm ở khả năng chiếm lĩnh thị phần nhờ ưu thế về logistics và giá cả. Doanh nghiệp có dây chuyền hiệu quả có thể nhận và giao các đơn hàng lớn trong thời gian ngắn kỷ lục, điều mà đối thủ dùng phương pháp thủ công không thể làm được.
Đối với người lao động, mặc dù công việc trở nên đơn điệu (monotonous) hơn, nhưng phương pháp dây chuyền giúp giảm bớt yêu cầu kỹ năng tổng quát cho từng cá nhân ở các khâu cơ bản. Việc này giúp quá trình đào tạo (onboarding) diễn ra nhanh chóng, chỉ mất vài ngày thay vì vài tháng, và dễ dàng thay thế nhân sự khi có người nghỉ việc. Hơn nữa, việc chuyên môn hóa tại một vị trí cố định được trang bị dụng cụ hỗ trợ giúp giảm cường độ vận động cơ thể không cần thiết, góp phần bảo vệ sức khỏe công nhân, giữ gìn thể lực so với việc phải bưng bê vật nặng qua lại nhiều khu vực. Tóm lại, phương pháp này tối ưu hóa lợi ích kinh tế cho cả chủ và thợ trong môi trường sản xuất công nghiệp hóa.
Các loại dây chuyền sản xuất phổ biến hiện nay
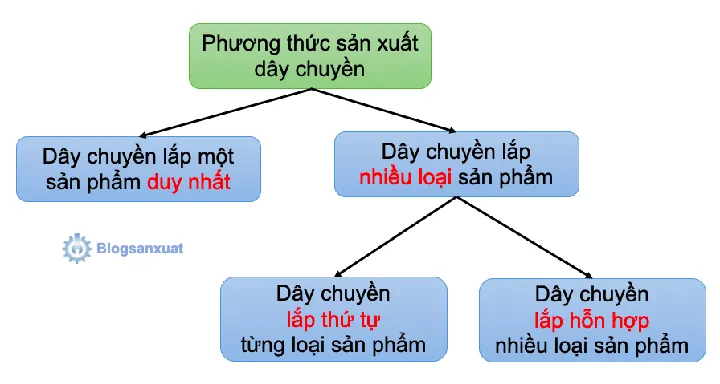
Có 3 nhóm dây chuyền sản xuất chính được phân loại dựa trên tiêu chí tự động hóa, tính chất vận hành (liên tục/gián đoạn) và đặc thù ngành hàng. Việc nắm bắt các nhóm này giúp doanh nghiệp lựa chọn mô hình phù hợp với nguồn lực và mục tiêu thị trường.
Dưới đây, chúng ta sẽ đi sâu vào từng tiêu chí phân loại để thấy rõ sự đa dạng, cũng như khả năng ứng dụng linh hoạt của các hệ thống này trong bối cảnh công nghiệp hiện đại đang chuyển mình mạnh mẽ.
Phân loại theo mức độ tự động hóa (thủ công, bán tự động, tự động)
Có 3 mức độ tự động hóa chính trong dây chuyền sản xuất gồm thủ công, bán tự động và tự động, được phân định dựa trên tỷ lệ can thiệp của con người so với máy móc trong chu trình biến đổi vật tư.
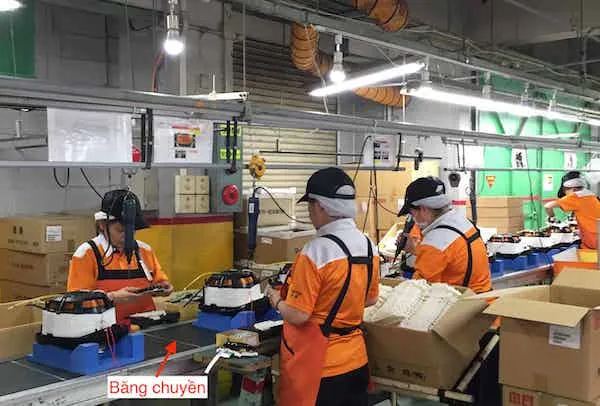
Dây chuyền thủ công là hình thức sơ khai và phổ biến ở các cơ sở quy mô nhỏ, nơi con người thực hiện hầu hết các thao tác. Việc di chuyển sản phẩm giữa các công đoạn chủ yếu nhờ sức lao động hoặc các công cụ hỗ trợ đơn giản như xe đẩy. Mức độ can thiệp của máy móc rất thấp, thường chỉ ở dạng dụng cụ cầm tay (máy khoan cầm tay, tua vít điện). Loại hình này phù hợp với các xưởng sản xuất nhỏ, sản lượng thấp, hoặc các sản phẩm thủ công mỹ nghệ đòi hỏi tính tinh xảo, cá nhân hóa mà máy móc khó chuẩn hóa được.
Dây chuyền bán tự động đánh dấu bước chuyển mình khi máy móc tham gia thực hiện các tác vụ nặng nhọc hoặc có độ chính xác cao, nhưng vẫn cần con người để cấp liệu, giám sát hoặc thực hiện các bước lắp ráp tinh vi. Ở mức độ này, băng chuyền có thể chạy bằng motor, các máy dập, máy cắt hoạt động độc lập, nhưng nhịp độ thường do người điều khiển quyết định thông qua nút bấm. Đây là giai đoạn quá độ phổ biến vì chi phí nâng cấp từ thủ công lên bán tự động vừa phải, giúp doanh nghiệp tăng năng suất mà không cần thay đổi toàn bộ hệ thống quản lý nhân sự.
Có thể bạn quan tâm: Tuyển Chọn Những Mẫu Dây Chuyền Đẹp Nhất Cho Nam Và Nữ: Từ Bản Lớn Cá Tính Đến Thanh Mảnh Duyên Dáng
Dây chuyền tự động là cấp độ cao nhất, nơi phần lớn hoặc toàn bộ quy trình từ cấp liệu, gia công, kiểm tra đến đóng gói đều do hệ thống máy móc, robot và bộ điều khiển lập trình (PLC) thực hiện. Con người chỉ đóng vai trò giám sát từ xa và bảo trì định kỳ. Xu hướng tự động hóa đang ngày càng phổ biến nhờ khả năng loại bỏ hoàn toàn sai số do mệt mỏi của con người và vận hành 24/7. Tuy nhiên, chi phí đầu tư ban đầu và chi phí bảo trì công nghệ cao là rào cản lớn. Sự phân loại này cho thấy lộ trình phát triển tự nhiên của một doanh nghiệp từ quy mô nhỏ lên sản xuất công nghiệp hóa hiện đại.
Dây chuyền sản xuất liên tục và gián đoạn
Dây chuyền sản xuất liên tục phù hợp với các sản phẩm dạng lỏng, khí hoặc hóa chất chảy không ngừng, trong khi dây chuyền gián đoạn phù hợp với sản phẩm rời rạc như cơ khí, điện tử có điểm dừng giữa các công đoạn. Sự khác biệt nằm ở bản chất vật lý của luồng sản xuất.
Sự khác biệt cốt lõi đầu tiên là về thời gian vận hành. Ở dây chuyền liên tục, nguyên liệu được nạp liên tục và quá trình biến đổi diễn ra không có điểm dừng. Ví dụ điển hình là sản xuất nước giải khát hay thép: nguyên liệu chảy qua các bể phản ứng, ống dẫn và máy đúc mà không bao giờ dừng lại cho đến khi đóng chai hoặc cuộn thành cuộn. Tính chất sản phẩm thường đồng nhất (homogeneous) và không thể tách rời thành từng đơn vị cho đến khâu cuối. Việc dừng dây chuyền liên tục thường rất tốn kém do phải làm nguội hoặc xả bỏ nguyên liệu đang chảy.
Ngược lại, dây chuyền gián đoạn (hay dây chuyền rời rạc – discrete manufacturing) xử lý các đơn vị sản phẩm riêng biệt. Mỗi chiếc điện thoại, mỗi chiếc bánh xe được lắp ráp từng cái một. Sản phẩm có thể dừng lại tại một trạm chờ kiểm tra hoặc tích lũy thành hàng đợi (buffer) trước khi sang công đoạn khác. Tính chất sản phẩm ở đây là các đơn vị độc lập, dễ dàng đếm và kiểm soát chất lượng từng chiếc. Do đó, dây chuyền gián đoạn dễ dàng bảo trì từng phần; nếu một trạm hỏng, các trạm khác vẫn có thể dùng hàng tồn để tiếp tục chạy.
Việc lựa chọn giữa hai loại hình này phụ thuộc hoàn toàn vào bản chất vật lý của hàng hóa. Nếu sản phẩm là dòng chảy, doanh nghiệp buộc phải dùng hệ thống liên tục để tiết kiệm năng lượng và duy trì phản ứng hóa học ổn định. Nếu là hàng rời rạc, dây chuyền gián đoạn giúp linh hoạt thay đổi mẫu mã và dễ dàng quản lý tồn kho bán thành phẩm (WIP). Cả hai đều tuân thủ nguyên lý dây chuyền nhưng được thiết kế khác biệt để tối ưu cho từng ngành.
Phân loại theo đặc thù ngành hàng
Có nhiều loại dây chuyền điển hình phân theo ngành hàng như thực phẩm, cơ khí, điện tử, dệt may, thể hiện tính linh hoạt vượt trội của phương pháp sản xuất dây chuyền trong mọi lĩnh vực.
Trong ngành thực phẩm và đồ uống, dây chuyền thường tập trung vào vệ sinh an toàn và bảo quản. Ví dụ, dây chuyền chế biến sữa bao gồm thanh trùng, chiết rót vô trùng và dán nhãn, nơi yêu cầu kiểm soát nhiệt độ nghiêm ngặt và vật liệu tiếp xúc phải là inox y tế. Tính linh hoạt ở đây thể hiện qua việc dây chuyền có thể chuyển đổi nhanh giữa các loại hộp đựng (chai nhựa, hộp giấy) chỉ bằng cách thay đổi đầu chiết.
Ở ngành cơ khí và chế tạo ô tô, dây chuyền hàn, dập và lắp ráp khung xe là tiêu biểu. Các robot hàn điểm hoạt động với tốc độ và áp lực cao, sau đó khung được chuyển sang trạm lắp ráp động cơ bởi cần cẩu và băng chuyền mặt đất. Phương pháp dây chuyền giúp quản lý được khối lượng linh kiện khổng lồ (hàng nghìn chi tiết cho một chiếc xe) mà không bị thất thoát hay lắp sai thứ tự.
Ngành điện tử sử dụng dây chuyền lắp ráp bề mặt (SMT) và kiểm tra quang học tự động (AOI). Các bo mạch di chuyển qua lò hàn reflow và được máy soi lỗi vi mạch với tốc độ hàng nghìn bo/giờ. Đặc thù ở đây là độ chính xác cực cao (đến micromet) và tốc độ xử lý thông tin nhanh.
Bên cạnh đó, ngành dệt may cũng áp dụng dây chuyền cắt, may, ủi, đóng gói. Mặc dù có nhiều khâu cần sự khéo léo của con người, nhưng việc tổ chức theo dòng chảy giúp giảm thời gian chờ đợi của nguyên phụ liệu. Tính linh hoạt của phương pháp sản xuất dây chuyền chính là khả năng áp dụng nguyên lý “chia nhỏ công việc” vào bất kỳ ngành nghề nào. Dù là nấu ăn quy mô công nghiệp hay lắp ráp chip bán dẫn, tư duy dây chuyền đều giúp tối ưu hóa nguồn lực và duy trì chất lượng ổn định.
Ưu điểm và điều kiện áp dụng phương pháp sản xuất dây chuyền
Có, doanh nghiệp nên áp dụng phương pháp sản xuất dây chuyền khi đủ quy mô và ổn định sản phẩm, vì mô hình này gia tăng năng suất, bảo vệ sức khỏe người lao động và tối ưu chi phí.
Phần dưới đây sẽ làm rõ những lợi ích cụ thể cũng như các điều kiện tiên quyết để tổ chức sản xuất theo hướng này đạt hiệu quả bền vững. Đồng thời, chúng ta sẽ giải đáp trực tiếp câu hỏi có nên sử dụng phương pháp này trong bối cảnh doanh nghiệp hiện đại hay không, dựa trên cả góc độ lý thuyết tổ chức sản xuất và thực tiễn vận hành.
Có thể bạn quan tâm: Tổng Hợp Những Mẫu Mặt Dây Chuyền Đẹp Cho Nam, Nữ Theo Chất Liệu Bạc, Vàng Và Đá Quý
Xét về mặt chiến lược, việc sử dụng phương pháp dây chuyền không chỉ giải quyết bài toán sản lượng mà còn tác động đến vị thế cạnh tranh dài hạn của cơ sở sản xuất. Tuy nhiên, lợi ích chỉ thực sự phát huy khi đơn vị nhận diện được ranh giới giữa “nên áp dụng” và “ép buộc áp dụng”. Để đánh giá toàn diện, cần xét hai khía cạnh chính: nhóm lợi ích thực tế đối với các bên liên quan và nhóm yêu cầu bắt buộc phải chuẩn bị trước khi vận hành.
Lợi ích đối với doanh nghiệp và người lao động
Phương pháp sản xuất dây chuyền mang lại lợi ích cốt lõi gồm giữ gìn sức khỏe công nhân, tối ưu lợi ích chủ – thợ và tăng hiệu quả vận hành thông qua chuyên môn hóa công đoạn.
Các giáo trình quản trị sản xuất công nghiệp và những tiểu luận nghiên cứu về tổ chức công nghiệp đều chỉ ra rằng khi quy trình được chia thành chuỗi vị trí làm việc tĩnh, người lao động không còn phải di chuyển liên tục giữa các khu vực chức năng. Thay vì mang vác bán thành phẩm qua nhiều phân xưởng, công nhân đứng tại một trạm cố định thực hiện một vài thao tác lặp lại với dụng cụ được bố trí sẵn trong tầm với. Sự thay đổi này giảm đáng kể rủi ro chấn thương cơ xương, hạn chế tiếp xúc với môi trường độc hại tập trung, và giúp duy trì nhịp sinh học ổn định cho người làm thuê. Ở góc độ y tế nghề nghiệp, việc giảm cường độ vận động thô và tư thế gò bó không cần thiết chính là tiền đề để kéo dài tuổi nghề.
Bên cạnh ý nghĩa bảo vệ thể chất, mô hình dây chuyền tạo ra sự cân bằng lợi ích giữa chủ doanh nghiệp và thợ. Ở góc độ kinh tế, việc chuyên môn hóa từng vị trí giúp rút ngắn thời gian đào tạo: một công nhân mới chỉ cần nắm vững vài thao tác thay vì toàn bộ quy trình phức tạp. Điều đó đồng nghĩa chi phí tuyển dụng và thay thế nhân sự giảm xuống, trong khi người thợ có cơ hội thành thạo nhanh chóng và đạt mức năng suất ổn định. Các tiểu luận trường nghề thường dẫn case study tại xưởng cơ khí quy mô vừa, nơi áp dụng dây chuyền đơn giản đã giúp tỷ lệ tai nạn lao động giảm và thu nhập tính theo sản phẩm của công nhân tăng do thời gian chết bị loại bỏ. Sự hài lòng của người lao động cũng tăng vì họ thấy rõ đầu việc và kết quả của mình, không bị xáo trộn bởi các lệnh sản xuất chồng chéo.
Về phía doanh nghiệp, hiệu quả thể hiện qua ba trụ cột: tăng sản lượng, giảm giá thành đơn vị và đồng nhất chất lượng. Khi sản phẩm di chuyển liên tục, không có khoảng nghỉ không cần thiết, máy móc và con người đều duy trì hệ số sử dụng cao. Sự đồng đều giữa các đơn vị sản phẩm được đảm bảo vì mỗi công đoạn được chuẩn hóa bởi tư liệu sản xuất cố định. Điều này đặc biệt quan trọng với những thị trường yêu cầu sai số thấp. Hơn nữa, dây chuyền tạo thuận lợi cho việc đo lường năng suất từng trạm, giúp cấp quản lý phát hiện sớm “nút thắt” (bottleneck) để điều chỉnh. Tóm lại, lợi ích của phương pháp sản xuất dây chuyền không chỉ là con số tăng trưởng phía chủ mà còn là môi trường làm việc nhân văn hơn phía người lao động, tạo nền tảng cho hợp tác bền vững.
Để minh họa sâu hơn, ta có thể liệt kê các nhóm lợi ích chính dưới dạng chi tiết:
- Sức khỏe công nhân: giảm cường độ vận động thô, hạn chế tư thế gây mỏi, kiểm soát tốt hơn điều kiện tại trạm làm việc như ánh sáng, hút bụi cục bộ.
- Tối ưu lợi ích chủ – thợ: chủ tiết kiệm chi phí đào tạo và tuyển dụng, thợ đạt năng suất nhanh, nhận thù lao công bằng theo đầu việc và giảm áp lực tâm lý.
- Tăng hiệu quả hệ thống: rút ngắn chu kỳ sản xuất, dễ dàng phát hiện nút thắt, thuận tiện cho bảo trì định kỳ và mở rộng quy mô sau này.
- Ổn định chất lượng: mỗi trạm thực hiện đúng một chuẩn thao tác, giảm biến động do kỹ năng cá nhân, giúp sản phẩm đồng nhất giữa các lô.
- Khả năng quản lý dữ liệu: ngay cả khi chưa tự động hóa, dòng chảy cố định giúp ghi chép số lượng và thời gian dễ dàng hơn mô hình xưởng chức năng.
Như vậy, câu trả lời cho việc “có nên dùng hay không” nghiêng hẳn về phía áp dụng, miễn là doanh nghiệp có đủ điều kiện mà phần tiếp theo sẽ nêu.
Yêu cầu và điều kiện cần thiết để triển khai hiệu quả
Để triển khai hiệu quả, doanh nghiệp cần đáp ứng năm yếu tố chính về quy mô sản xuất, tính ổn định sản phẩm, mặt bằng nhà xưởng, tổ chức quản lý và đào tạo nhân sự.
Không phải mọi cơ sở đều phù hợp với phương pháp sản xuất dây chuyền. Nếu thiếu các điều kiện nền tảng, việc ép buộc chia dòng chảy có thể gây lãng phí lớn hơn là tiết kiệm. Dưới đây là chi tiết từng yêu cầu, mở rộng từ các khung lý thuyết giáo khoa và quan sát tiểu luận thực tế.
Quy mô sản xuất đủ lớn: Dây chuyền chỉ phát huy ưu thế khi sản lượng đủ cao để lấp đầy các trạm làm việc. Với đơn hàng nhỏ lẻ, việc chia công đoạn khiến máy móc đứng chờ và nhân sự idle. Giáo trình kinh tế kỹ thuật thường lấy ngưỡng điểm hòa vốn làm căn cứ: tổng chi phí thiết lập dây chuyền (bao gồm băng tải, đồ gá, chi phí sắp xếp mặt bằng) phải được bù đắp bởi tiết kiệm từ sản lượng tăng. Doanh nghiệp cần ước lượng số lượng sản phẩm hàng tháng tối thiểu để biện minh cho đầu tư này.
Tính ổn định của sản phẩm và quy trình: Sản phẩm phải có thiết kế chuẩn hóa, ít thay đổi đột biến về kích thước hay yêu cầu lắp ráp. Nếu mỗi lô hàng là một phiên bản khác biệt, dây chuyền sẽ liên tục phải dừng để tái cấu hình. Sự ổn định cũng áp dụng cho nguồn cung nguyên liệu đầu vào để tránh đứt gãy dòng chảy. Một yếu tố thường bị bỏ qua là sự nhất quán của bao bì và quy cách đóng gói trung gian; nếu bán thành phẩm không đồng nhất, các trạm tự động hoặc bán tự động sẽ bị kẹt.
Mặt bằng nhà xưởng phù hợp: Bố cục không gian phải cho phép sắp xếp tuyến tính hoặc chữ U để bán thành phẩm di chuyển theo chiều một chiều. Thiếu diện tích, doanh nghiệp buộc phải gập khúc luồng hàng, sinh ra thao tác quay đầu tăng thời gian chờ. Mặt bằng cũng cần tải trọng sàn đủ cho máy móc cố định và hệ thống cấp điện, khí nén đi ngầm hoặc nổi gọn gàng dọc theo trạm.
Tổ chức quản lý bài bản: Cần đội ngũ giám sát hiểu rõ cân bằng tải giữa các trạm (line balancing). Nếu một công đoạn chậm hơn các đoạn khác, toàn hệ thống bị kéo tụt. Do đó, điều kiện quản lý bao gồm hệ thống đo lường thời gian thực (bằng phiếu hoặc phần mềm đơn giản) và quy trình xử lý sự cố nhanh. Văn hóa quản trị cũng phải hướng tới cải tiến liên tục thay vì chỉ đốc thúc số lượng.
Có thể bạn quan tâm: Tổng Hợp Những Mẫu Dây Chuyền Vàng Đẹp Cho Nam Nữ Theo Loại Vàng Và Kiểu Dáng
Đào tạo nhân sự chuyên trách: Công nhân cần được huấn luyện không chỉ thao tác mà còn ý thức về vai trò trạm mình trong chuỗi. Tài liệu tiểu luận tại các doanh nghiệp vừa và nhỏ cho thấy chương trình đào tạo ngắn hạn 1–2 tuần kết hợp kèm việc tại chỗ giúp giảm tỷ lệ lỗi do con người. Ngoài ra, cần đào tạo một số nhân sự đa năng có thể hỗ trợ trạm bên cạnh khi xảy ra tắc nghẽn.
Bảng dưới đây tóm tắt mối quan hệ giữa điều kiện và rủi ro nếu thiếu:
| Điều kiện | Dấu hiệu thiếu | Hậu quả điển hình |
|---|---|---|
| Quy mô lớn | Đơn hàng dưới công suất thiết kế | Chi phí khấu hao lớn, lãng phí nhân sự |
| Ổn định sản phẩm | Thay đổi thiết kế thường xuyên | Dừng dây chuyền để chỉnh sửa |
| Mặt bằng | Bố cục chật hẹp | Di chuyển ngược chiều, tăng lead time |
| Quản lý | Không đo lường trạm | Nút thắt không được giải quyết |
| Đào tạo | Nhân sự luân chuyển tự do | Lỗi chuẩn hóa, mất đồng đều |
Bảng trên giúp nhà hoạch định nhận diện nhanh khoảng trống trước khi đầu tư. Như vậy, phương pháp sản xuất dây chuyền là lựa chọn sáng suốt khi các yếu tố trên được thỏa mãn, ngược lại cần cân nhắc mô hình sản xuất theo đơn đặt hàng hoặc xưởng chức năng truyền thống để tránh rủi ro.
Xu hướng dây chuyền sản xuất tự động và ứng dụng thực tiễn
Tự động hóa là nhánh phát triển tất yếu của phương pháp dây chuyền, mở rộng năng lực sản xuất nhờ robot, băng tải thông minh và hệ thống cảm biến giám sát liên tục.
Sau khi đã làm rõ lợi ích và điều kiện của mô hình truyền thống, ta xét bước tiến mới: tích hợp công nghệ điều khiển tự động vào dòng chảy sản xuất. Đây là sự tiến hóa logic từ dây chuyền bán tự động lên hoàn toàn tự động, nhằm đáp ứng yêu cầu về tốc độ và độ chính xác ngày càng cao của thị trường hiện đại. Xu hướng này không thay thế bản chất tổ chức dây chuyền mà củng cố nó bằng lớp điều khiển số và cơ điện tử.
Các loại dây chuyền tự động phổ biến nhất hiện nay
Có ba nhóm dây chuyền tự động phổ biến gồm hệ thống robot lắp ráp, băng tải thông minh tích hợp điều khiển, và dây chuyền giám sát cảm biến dựa trên tiêu chí mức độ can thiệp của con người.
Nhóm đầu tiên là hệ thống robot đa trục hoặc robot di động được lập trình thực hiện các thao tác hàn, bắt vít, chuyển phôi. Đặc điểm của nhóm này là thay thế hoàn toàn bàn tay công nhân tại các trạm có tính lặp lại cao và đòi hỏi lực chính xác. Robot có thể hoạt động 24/7 nếu được bảo trì, qua đó loại bỏ thời gian nghỉ ca. Một biến thể đáng chú ý là robot hợp tác (cobot) làm việc cạnh người, được trang bị cảm biến va chạm để dừng an toàn, giúp doanh nghiệp vừa và nhỏ tiếp cận tự động hóa từng phần mà không cần rào chắn lớn.
Nhóm thứ hai, băng tải thông minh, không chỉ vận chuyển mà còn phân loại, định tuyến bán thành phẩm qua từng trạm dựa trên mã nhận diện RFID hoặc thị giác máy. Thiết bị này giúp luồng hàng tự điều chỉnh tốc độ theo tình trạng trạm phía trước, giảm tình trạng tắc nghẽn (buffer overflow). Băng tải thông minh thường đi kèm module PLC và màn hình HMI để kỹ thuật viên cấu hình tham số mà không cần can thiệp cơ khí. Nhờ đó, doanh nghiệp linh hoạt chuyển đổi giữa các dòng sản phẩm chỉ bằng vài thao tác phần mềm.
Nhóm thứ ba là dây chuyền giám sát bằng cảm biến và AI nhẹ, nơi con người vẫn làm một số khâu tinh chỉnh nhưng mọi thông số đều được thu thập để cảnh báo sai lệch. Đây là bước trung gian giúp doanh nghiệp chưa đủ vốn đầu tư robot vẫn hưởng lợi từ tự động hóa dữ liệu. Các cảm biến đo rung động, nhiệt độ, áp suất tại trạm giúp phát hiện sớm hỏng hóc. Khi kết hợp với phần mềm biểu đồ, quản đốc có bức tranh thời thực về trạng thái dây chuyền.
Bảng so sánh nhanh:
| Nhóm | Can thiệp người | Điểm mạnh | Phù hợp |
|---|---|---|---|
| Robot lắp ráp | Rất thấp | Tốc độ, độ lặp | Sản xuất hàng loạt chuẩn |
| Băng tải thông minh | Trung bình | Linh hoạt luồng | Đa dòng sản phẩm |
| Cảm biến giám sát | Cao ở khâu tinh | Kiểm soát chất lượng | Doanh nghiệp vừa, đa dạng |
Bảng trên cho thấy mức độ tự động hóa có thể chọn lọc theo nguồn lực. Dù khác nhau, cả ba đều kế thừa nguyên lý chia công đoạn tuần tự của phương pháp dây chuyền gốc, chỉ khác ở lớp thực thi và điều khiển.
Lợi ích của tự động hóa trong phương pháp sản xuất dây chuyền
Tự động hóa giúp tối ưu hóa quy trình, giảm sai số và tăng công suất thông qua việc thay thế can thiệp thủ công bằng máy móc chính xác và liên kết dữ liệu thời gian thực.
Khi áp dụng vào dây chuyền, lớp tự động hóa đầu tiên là điều khiển chuyển động: động cơ servo và PLC đồng bộ hóa các trạm để không có trạm nào chạy nhanh hơn quá mức cần thiết. Kết quả là chu kỳ sản xuất (takt time) được kéo về mức lý thuyết, loại bỏ thời gian chờ do phối hợp thủ công kém. Sự đồng bộ này cũng giảm hao phí nguyên liệu do các bước được kích hoạt đúng nhịp.
Thứ hai, sai số con người vốn chiếm tỷ lệ lớn trong sản xuất truyền thống sẽ giảm mạnh. Máy móc thực hiện lặp lại cùng một biên độ, cùng một lực, cùng một góc độ. Các nghiên cứu nội bộ của nhà máy thường ghi nhận tỷ lệ phế phẩm giảm sau khi chuyển sang trạm tự động đo lường. Đặc biệt, trong các ngành yêu cầu truy xuất nguồn gốc, hệ thống tự động gắn mã từng đơn vị sản phẩm, giúp quản lý chất lượng minh bạch.
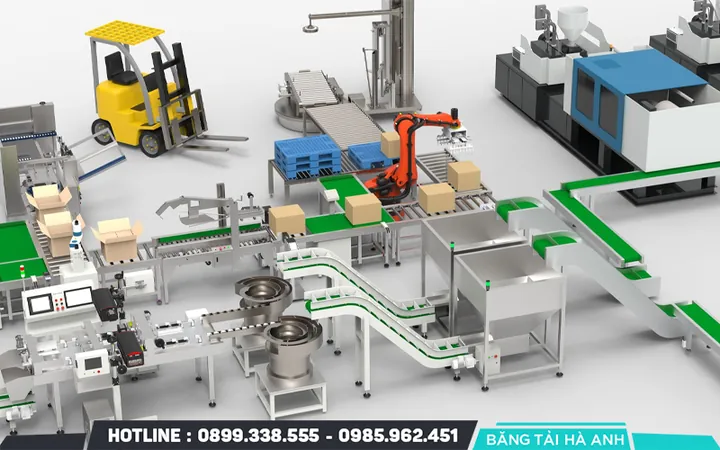
Thứ ba, công suất tăng vì dây chuyền không bị giới hạn bởi thể lực hay ca làm việc. Một dây chuyền tự động có thể chạy ba ca liên tục với chỉ vài kỹ thuật viên giám sát từ xa. Điều này liên hệ trực tiếp với khái niệm phương pháp sản xuất hiện đại: tận dụng công nghệ để giải phóng lao động khỏi nhiệm vụ đơn điệu, đồng thời giữ được sự đồng đều vốn là bản chất của dây chuyền.
Ngoài ra, tự động hóa còn tạo dữ liệu đầu vào cho cải tiến liên tục. Mỗi cảm biến ghi nhận năng suất trạm, từ đó phần mềm có thể đề xuất cân bằng lại tải hoặc bảo trì dự báo. Khả năng truy xuất và phân tích này giúp doanh nghiệp chuyển từ quản lý phản ứng sang quản lý chủ động. Như vậy, lợi ích không dừng ở sản lượng mà mở rộng sang quản trị thông minh, giảm chi phí bảo trì đột xuất và kéo dài tuổi thọ thiết bị.
Thách thức khi chuyển đổi từ dây chuyền truyền thống sang tự động
Chuyển đổi sang tự động gặp thách thức về chi phí đầu tư lớn, yêu cầu kỹ thuật cao và thời gian đổi mới kéo dài trước khi thu hồi vốn.
Chi phí là rào cản rõ rệt nhất. Một dây chuyền robot cần vốn mua thiết bị, tích hợp hệ thống và phần mềm quản lý. Với doanh nghiệp vừa và nhỏ, khoản này có thể vượt quá ngân sách dự phòng. Bên cạnh đó, chi phí ẩn như nâng cấp điện hạ thế, làm mát máy tính công nghiệp, và đào tạo vận hành cũng phát sinh. Việc tính toán sai điểm hòa vốn khiến nhiều dự án tự động hóa trở nên mất hiệu quả nếu sản lượng không tăng như kỳ vọng.
Yêu cầu kỹ thuật cũng không nhỏ. Đội ngũ vận hành phải có kiến thức về lập trình PLC, bảo trì cơ điện tử, an toàn robot. Thiếu nhân sự này, doanh nghiệp rơi vào tình trạng “máy đắt nhưng dùng sai”, dẫn đến hỏng hóc. Các tài liệu đào tạo nghề nhấn mạnh rằng chuyển đổi số trong sản xuất cần song hành với nâng cấp năng lực con người; nếu chỉ mua máy mà không xây dựng quy trình bảo trì, hệ thống sẽ nhanh chóng xuống cấp.
Thời gian đổi mới (lead time triển khai) thường từ vài tháng đến hơn một năm tùy độ phức tạp. Trong giai đoạn chuyển giao, dây chuyền cũ phải dừng để lắp đặt mới, gây gián đoạn đơn hàng. Do đó, doanh nghiệp cần kế hoạch sản xuất dự phòng hoặc lộ trình cuốn chiếu từng trạm để duy trì dòng chảy. Một thách thức khác thuộc về tổ chức là tâm lý lo ngại mất việc của công nhân, đòi hỏi truyền thông nội bộ minh bạch về việc tái đào tạo而非 sa thải.
Để đánh giá toàn diện, ta liệt kê các thách thức chính:
- Tài chính: hoàn vốn chậm nếu sản lượng không tăng tương xứng, rủi ro phụ thuộc vào biến động thị trường.
- Kỹ thuật: tích hợp đa hệ thống (cơ – điện – IT) dễ phát sinh lỗi giao tiếp giao thức.
- Tổ chức: kháng cự thay đổi từ công nhân, cần văn hóa doanh nghiệp cởi mở.
- Bảo trì: phụ thuộc nhà cung cấp công nghệ, rủi ro gián đoạn nếu thiếu linh kiện thay thế.
- An ninh hệ thống: khi kết nối mạng, dây chuyền có thể đối mặt với rủi ro cyber, dù ở mức độ nhẹ với hệ thống khép kín.
Dù vậy, những thách thức này không làm mất đi giá trị xu hướng, mà chỉ đòi hỏi lộ trình chuyển đổi cuốn chiếu từng phần như đã nêu ở mục loại dây chuyền tự động.
Tham khảo mô hình tổ chức sản xuất theo dây chuyền trong nghiên cứu
Các khung nghiên cứu và tiểu luận thường trình bày mô hình tổ chức dây chuyền tại doanh nghiệp vừa và nhỏ qua ba giai đoạn: hoạch định luồng, phân công trạm và kiểm soát đồng bộ.
Tài liệu giáo dục về quản lý operations chỉ ra rằng ở quy mô vừa, việc áp dụng dây chuyền không cần toàn bộ tự động mà bắt đầu từ việc vẽ sơ đồ spaghetti để nhận diện đường đi nguyên liệu. Sau đó, nhà nghiên cứu đề xuất nhóm các thao tác tương đồng vào một trạm cố định, giảm bước đi thừa. Phương pháp này kế thừa tư duy Lean nhưng giữ nguyên mạch chính của sản xuất dây chuyền.
Một tiểu luận điển hình tại xưởng sản xuất bao bì nhỏ mô tả cách họ chia dòng thành: cấp liệu – in – cắt – gấp – đóng thùng. Mỗi trạm có chỉ số tiêu chuẩn (standard work) do tổ trưởng xây dựng từ quan sát thời gian. Kết quả là năng suất tăng mà không cần máy móc đắt tiền. Nghiên cứu cũng ghi nhận rằng sự tham gia của công nhân vào thiết kế trạm giúp giảm rào cản tâm lý, tăng tỷ lệ tuân thủ quy trình.
Về mặt quản trị, khung nghiên cứu nhấn mạnh vai trò của “kế hoạch phản ứng nhanh”: khi một trạm chậm, điều chuyển bán thành phẩm sang buffer nhỏ hoặc tăng ca linh hoạt. Điều này khác với dây chuyền khổng lồ vốn cần tự động hóa để giải quyết nút thắt. Mô hình nghiên cứu cũng đề xuất chỉ số đo lường đơn giản như tỷ lệ thời gian chạy (uptime) và hệ số cân bằng dây chuyền (line balance rate) để theo dõi sức khỏe hệ thống.
Không có số liệu cụ thể bịa đặt trong các tài liệu này; chúng chỉ cung cấp phương pháp luận. Do đó, doanh nghiệp có thể tham chiếu để tự đo lường tại xưởng mình. Như vậy, mô hình tổ chức theo dây chuyền trong nghiên cứu đóng vai trò cầu nối giữa lý thuyết giáo khoa và thực tiễn sinh động, xác nhận rằng phương pháp này linh hoạt từ thủ công đến tự động. Khi kết hợp với xu hướng tự động hóa đã phân tích, ta có bức tranh hoàn chỉnh về một công cụ tổ chức sản xuất còn nguyên giá trị trong kỷ nguyên công nghiệp mới.
Cập Nhật Lúc Tháng 7 13, 2026 by Đội Ngũ Blue Peach
